
A moldagem por injeção e sopro (ISBM, do inglês Injection Stretch Breath Molding) é um processo de fabricação que converte resina plástica em recipientes ocos acabados em uma única sequência contínua. Ao contrário de processos que exigem uma pré-forma fabricada separadamente, a ISBM em uma única etapa utiliza grânulos de matéria-prima e produz uma garrafa acabada sem manuseio ou armazenamento intermediários — tornando-se a escolha preferida para pequenas tiragens, formatos complexos e aplicações onde o controle de contaminação é importante.
O que acontece dentro de uma máquina ISBM
Em sua essência, a ISBM combina duas tecnologias distintas de moldagem de plásticos em uma única plataforma. Primeiro, a resina fundida — geralmente PET, PP ou PETG — é injetada em um molde de pré-forma. O tubo de paredes espessas resultante, conhecido como pré-forma, é retido no mandril da máquina e transferido — ainda quente — para uma estação de sopro, onde uma haste de estiramento o alonga axialmente enquanto ar de alta pressão o expande radialmente até adquirir o formato final da garrafa.
O principal evento físico é a orientação molecular biaxial. Quando o PET é esticado em duas direções simultaneamente na temperatura adequada, as cadeias poliméricas se alinham em ambos os eixos. Esse alinhamento confere às garrafas de PET sua transparência semelhante à do vidro, sua resistência à pressão de carbonatação e sua capacidade de serem moldadas por sopro com espessuras de parede inferiores a 0,3 mm sem formação de furos.

Visão geral das configurações de máquinas ISBM — os projetos de 3, 4 e 6 estações atendem a diferentes requisitos de volume e complexidade.
As três estações fundamentais
Cada máquina ISBM executa as mesmas três operações principais em uma mesa giratória. Cada posição funciona simultaneamente — assim, enquanto um conjunto de pré-formas está sendo injetado, outro está sendo condicionado e um terceiro está sendo soprado.
| Estação | Operação | Variável de controle de tecla |
|---|---|---|
| Injeção | Resina injetada na cavidade da pré-forma, resfriada até a temperatura de ejeção. | Pressão de injeção, temperatura de fusão, tempo de embalagem |
| Sopro de alongamento | A haste extensível se alonga; o ar de alta pressão expande a pré-forma contra o molde de sopro. | Velocidade da haste, atraso de pré-sopro, pressão de sopro (25–40 bar) |
| Ejeção | O molde se abre; a garrafa finalizada é removida pela esteira ou braço de transferência. | Temperatura de resfriamento do molde, tempo de ejeção |
As máquinas de quatro estações adicionam uma estação de condicionamento dedicada entre a injeção e o sopro. Essa posição permite o ajuste preciso do perfil de temperatura axial da pré-forma usando aquecedores infravermelhos — fundamental para formatos de ombro complexos ou espessuras de parede lateral assimétricas. Os projetos de seis estações vão além, adicionando resfriamento pós-sopro para possibilitar velocidades de ciclo mais altas sem instabilidade dimensional na ejeção.
ISBM em uma etapa versus sopro de reaquecimento em duas etapas
O ISBM existe em dois formatos de processo, e a terminologia é frequentemente confusa. A distinção reside na origem do pré-formulário:
- ISBM de uma etapa — Os grânulos de resina entram; as garrafas acabadas saem. A pré-forma nunca sai da máquina, nunca esfria completamente e nunca corre o risco de contaminação. Ideal para embalagens farmacêuticas, cosméticas e de alimentos especiais.
- Duas etapas (reaquecer o ar) — As pré-formas são fabricadas separadamente, armazenadas e reaquecidas em uma máquina de moldagem por sopro independente. A produção em larga escala é muito alta, mas a pré-forma é aquecida duas vezes, aumentando o custo de energia.
- IBM (moldagem por injeção e sopro) — Semelhante ao ISBM, mas sem a etapa de estiramento. Produz frascos mais pesados e menos orientados. Comum para frascos farmacêuticos e recipientes de PEAD.

Gama de produtos alcançáveis com ISBM — desde frascos farmacêuticos de 10 ml até recipientes de óleo comestível de 10 litros, tudo a partir de uma única plataforma.
Como as máquinas ISBM são especificadas
Ao comparar máquinas, quatro dígitos são os principais fatores de qualificação:
Força de fechamento da injeção (kN) — determina a espessura máxima da parede e o volume da pré-forma sem rebarbas. A série EP-HGY da Ever-Power varia de 50 kN (EP-HGY50-V3-EV) a 400 kN (EP-HGY650-V4).
Peso máximo do chumbo (g) — define o limite máximo de peso da parede da garrafa para uma determinada quantidade de cavidades. Uma injeção de 150 gramas em duas cavidades permite até 75 g por garrafa, abrangendo a maioria dos recipientes PET de 1 a 2 litros.
Contagem de cáries — o número de garrafas produzidas por ciclo. Mais cavidades significam maior produção por hora, mas também um investimento maior em moldes e requisitos de controle de processo mais rigorosos.
pressão da estação de sopro — normalmente entre 25 e 40 bar em máquinas padrão, podendo chegar a 60 bar para aplicações especiais de alta barreira.
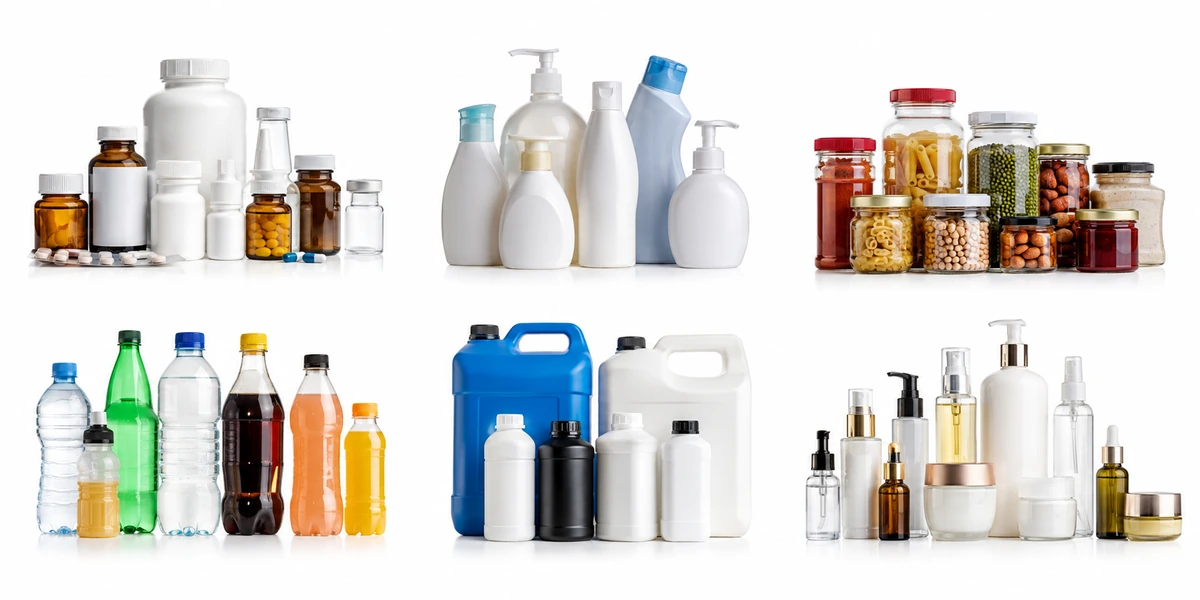
Os setores de aplicação atendidos pela tecnologia ISBM incluem embalagens para os setores farmacêutico, de alimentos e bebidas, de cuidados pessoais e de produtos químicos industriais.
Pronto para especificar a máquina ISBM ideal para a sua produção?
A equipe técnica da Ever-Power pode adequar a configuração da máquina às dimensões da sua garrafa, resina e produção desejada em até 24 horas.
Principais conclusões
O ISBM é o processo ideal sempre que um fabricante precisa de recipientes de PET ou PP de alta transparência, leves e com dimensões precisas, sem precisar manter um estoque separado de pré-formas. Para saber mais sobre como o processo funciona, consulte nosso [link para o processo]. Gama de máquinas EP-HGY com 4 estações, ou Entre em contato com nossa equipe de aplicativos. Para discutir suas necessidades de contêineres.
A justificativa econômica para o ISBM em uma única etapa
Para fabricantes que entram no mercado de garrafas PET pela primeira vez, o argumento econômico para o ISBM em uma única etapa é direto: uma única máquina substitui duas unidades de produção separadas (uma máquina de injeção de pré-formas e uma máquina de sopro independente), requer menos espaço físico e produz um produto mais limpo com menos pontos de contato para o operador. A ausência de uma etapa de armazenamento e manuseio de pré-formas também significa que o risco de contaminação das pré-formas — uma preocupação significativa em embalagens farmacêuticas e de alimentos infantis — é eliminado por projeto, em vez de ser controlado por procedimento.
A desvantagem é que as máquinas de uma etapa têm uma capacidade máxima de produção menor do que os sistemas de sopro com reaquecimento de duas etapas em volumes muito altos. Uma grande máquina SBM de duas etapas pode produzir de 20.000 a 40.000 garrafas por hora no modo multicavidades. As máquinas ISBM de uma etapa normalmente atingem um limite de 5.000 a 12.000 garrafas por hora, dependendo do tamanho da garrafa e da quantidade de cavidades. Para a maioria dos produtores de médio volume — principalmente em mercados emergentes e nichos de mercado especializados — essa faixa de produção é mais do que adequada, e a simplicidade de capital e operacional da plataforma de uma etapa compensa amplamente o limite de produção.
Opções de materiais: além do PET
Embora o PET domine a produção ISBM em volume, outras três resinas são processadas regularmente em máquinas ISBM de etapa única, e cada uma possui um conjunto distinto de requisitos de processo:
PP (polipropileno) — processado a uma temperatura de fusão mais alta do que o PET (normalmente 200–230 °C) e com uma faixa de temperatura de orientação mais ampla. As garrafas de PP são opacas ou translúcidas, mais leves do que as de PET com espessura de parede equivalente e compatíveis com envase a quente a temperaturas de até 120 °C. Comumente usadas para óleos comestíveis, condimentos e produtos farmacêuticos, onde a transparência do PET não é necessária.
PETG (polietileno tereftalato glicol) — um copolímero de PET com menor opacidade, maior brilho superficial e melhor processabilidade amorfa do que o PET padrão. O PETG não cristaliza durante a moldagem por sopro, mesmo que a faixa de temperatura seja ligeiramente excedida, o que proporciona aos operadores um processo mais tolerante. Sua principal aplicação é em embalagens cosméticas premium, onde a aparência semelhante ao vidro é fundamental.
PC (policarbonato) — Alta transparência óptica, excelente resistência ao impacto e temperatura de deflexão térmica que permite a autoclavagem. Processado a temperaturas significativamente mais altas no cilindro (270–320 °C) e com parâmetros de estiramento diferentes do PET. As aplicações incluem utensílios de laboratório, garrafas de água reutilizáveis e embalagens para dispositivos médicos. Observe que o uso de PC em embalagens para contato com alimentos tem diminuído devido às restrições regulatórias ao bisfenol A em alguns mercados.
Referência de terminologia chave
| Prazo | Definição |
|---|---|
| Pré-forma | Tubo de paredes espessas produzido por moldagem por injeção; a forma intermediária entre a resina e a garrafa finalizada. |
| Orientação biaxial | Alinhamento molecular em duas direções perpendiculares (axial e circunferencial) que fortalece e clarifica a garrafa final. |
| Taxa de explosão (BUR) | A relação entre o diâmetro da garrafa acabada e o diâmetro do corpo da pré-forma, que descreve o grau de expansão radial. |
| Estação de condicionamento | A estação ISBM de 4 estações utiliza aquecedores infravermelhos para ajustar o perfil de temperatura axial da pré-forma antes do sopro. |
ISBM no contexto de embalagens sustentáveis
As embalagens PET produzidas pela ISBM estão entre os formatos de embalagens plásticas mais reciclados globalmente. Na maioria dos mercados com infraestrutura de coleta desenvolvida, as garrafas PET pós-consumo apresentam taxas de reciclagem de 50 a 80 TP3T, e o PET reciclado (rPET) é rotineiramente incorporado à produção de novas garrafas em taxas de 25 a 100 TP3T, dependendo dos requisitos regulamentares e da disponibilidade de resina. O processo de etapa única da ISBM contribui para essa reciclabilidade, pois a garrafa finalizada contém apenas um tipo de resina, sem revestimentos de barreira multicamadas ou rótulos adesivos que possam complicar a triagem e o reprocessamento.
A redução de peso por meio do ISBM também é uma alavanca direta para a sustentabilidade. Como o PET biaxialmente orientado é estruturalmente mais eficiente do que o PET não orientado, as garrafas produzidas por ISBM utilizam menos resina por unidade de volume contido do que qualquer outro processo de moldagem de PET. Uma garrafa de água de 500 ml produzida por ISBM, pesando entre 8 e 10 g, utiliza aproximadamente 60% a menos de PET do que uma garrafa equivalente produzida apenas por moldagem por injeção. Ao longo da vida útil de uma linha de produção que fabrica milhões de garrafas, essa redução de resina representa uma redução substancial na pegada de carbono, tanto na fabricação quanto no transporte, devido ao menor peso da garrafa cheia.
Perguntas frequentes
Que tipos de plástico podem ser processados em uma máquina ISBM?
As resinas mais comumente processadas são PET (polietileno tereftalato), PP (polipropileno), PETG (polietileno tereftalato glicol) e PC (policarbonato). Cada resina possui sua própria faixa de temperatura de orientação e requisitos de processo. O PET é de longe o mais comum — representando a maior parte da produção global de ISBM — mas as máquinas EP-HGY da Ever-Power também são configuradas para processar PP e PETG.
Quantas garrafas por hora uma máquina ISBM produz?
A produção depende do volume da garrafa, do número de cavidades e da configuração da máquina. Uma máquina de 2 cavidades e 4 estações, que produz garrafas de água PET de 500 ml, normalmente atinge uma produção de 2.000 a 3.500 garrafas por hora. Uma máquina de grande formato com 6 cavidades pode alcançar de 8.000 a 12.000 garrafas por hora para recipientes menores. A Ever-Power confirmará as estimativas de produção específicas para o seu tipo de garrafa e número de cavidades antes da compra.
Qual a diferença entre ISBM de uma etapa e ISBM de duas etapas?
Na moldagem por sopro com estiramento em uma única etapa (ISBM), os grânulos de resina entram na máquina e as garrafas acabadas saem — sem necessidade de armazenamento ou manuseio de pré-formas no meio do processo. Na moldagem por sopro com estiramento e reaquecimento em duas etapas (ISBM), as pré-formas são fabricadas separadamente, resfriadas, armazenadas e posteriormente reaquecidas para o sopro. A moldagem em uma única etapa é preferida para aplicações farmacêuticas, cosméticas e para pequenos lotes de produção; a moldagem em duas etapas é utilizada para a produção de garrafas de alto volume para o mercado de produtos básicos.
Como faço para solicitar um orçamento para uma máquina ISBM?
Entre em contato com a Ever-Power pelo endereço: Entre em contato com nossa equipe. ou envie um e-mail [email protected] Com o desenho da sua garrafa, o tipo de resina, a produção desejada e quaisquer requisitos específicos da aplicação, nossa equipe responde em até 24 horas com uma recomendação de máquina e um orçamento preliminar.


