
Welke stappen zijn er betrokken bij het ISBM-vormproces?
Het ISBM-vormproces – injectie-rekblaasvormen – zet ruwe kunststofhars om in een afgewerkte holle container door middel van een nauwkeurig opeenvolging van stappen. Elke stap vindt plaats op een speciaal station op de draaitafel van de machine, en alle stations werken gelijktijdig aan verschillende voorvormen binnen dezelfde machinecyclus. Inzicht in wat er in elke stap gebeurt en welke factoren de kwaliteit op elk punt controleren, is essentieel voor iedereen die ISBM-apparatuur bedient of specificeert.
Overzicht: Uit hoeveel stappen bestaat ISBM?
Een ISBM-machine met één stap voert, afhankelijk van het aantal stations, drie tot zes stappen uit. Machines met drie stations voeren de minimaal vereiste stappen uit: injectie, stretchblazen en uitwerpen. Machines met vier stations voegen een aparte conditioneringsstap toe. Machines met zes stations voegen daar nog nakoeling na het blazen en een tweede conditioneringszone aan toe. Alle configuraties produceren hetzelfde type afgewerkte verpakking; de extra stations maken een nauwkeurigere controle over complexe flesvormen en hogere cyclussnelheden mogelijk.

4-stations ISBM-draaitafel — alle vier de stappen worden gelijktijdig uitgevoerd op verschillende voorvormen binnen elke machinecyclus.
Stap 1: Drogen en voorbereiden van de hars
Voordat een ISBM-cyclus begint, moet de hars correct worden voorbereid. PET – de meest gebruikte hars in de ISBM-productie – is hygroscopisch: het absorbeert vocht uit de lucht. Vocht in de hars veroorzaakt hydrolytische afbraak tijdens de verwerking, waardoor de intrinsieke viscositeit (IV) afneemt en acetaldehyde (AA) ontstaat, een stof die een onaangename smaak veroorzaakt in voedsel- en drankverpakkingen.
Standaard PET-droging: droogmiddeldroger bij 160–170 °C, minimaal 4–6 uur, streefvochtgehalte lager dan 50 ppm. Het dauwpunt van de droger moet vóór aanvang van het proces worden gecontroleerd op -40 °C of lager. Deze stap vindt plaats vóór de machine en maakt geen deel uit van de machinecyclus zelf, maar bepaalt wel de kwaliteit van elke fles die de machine produceert.
Stap 2: Injectie — Het vormen van de voorvorm
De eerste stap in het productieproces is spuitgieten. Gedroogde hars wordt vanuit de trechter in een verwarmde cilinder gevoerd, waar een heen-en-weer bewegende schroef de hars smelt en transporteert. De gesmolten hars – bij 270-295 °C voor standaard PET – wordt onder hoge druk in de matrijs van de voorvorm geïnjecteerd, waardoor de dikwandige tussenbuis, ook wel voorvorm genoemd, ontstaat.
Belangrijke parameters die in deze stap worden gecontroleerd:
- Smelttemperatuur — 270–295 °C voor PET; een te hoge temperatuur leidt tot degradatie van IV en de vorming van AA; een te lage temperatuur veroorzaakt onvolledige injecties en oppervlaktedefecten.
- Injectiesnelheid en -druk — bepaalt de vultijd en de pakking; onvoldoende pakking veroorzaakt inzinking van de poort en maatafwijkingen bij de halsafwerking
- Afkoeltijd in de mal — De voorvorm moet afkoelen tot de uitwerptemperatuur (60-75 °C) voordat de matrijs opent; onvoldoende afkoeling veroorzaakt vervorming van de voorvorm bij het uitwerpen.
- Klemkracht — moet de mal gesloten houden tegen de injectiedruk; onvoldoende klemming veroorzaakt braamvorming op de scheidingslijn van het voorvormstuk
De injectiestap is de langste afzonderlijke bewerking in de ISBM-cyclus en neemt daarom een eigen station in beslag, ongeacht het totale aantal stations. Bij de EP-HGY-serie variëren de injectieklemkrachten van 50 kN (EP-HGY50-V3-EV) tot 400 kN (EP-HGY650-V4), voor containervolumes van 30 ml tot 10 liter.
Stap 3: Conditionering — Aanpassing van het temperatuurprofiel (alleen voor 4-stations en 6-stations)
Bij machines met 4 en 6 stations wordt de voorvorm – nog steeds op de doorn – na het verwijderen uit de voorvormmal naar een conditioneringsstation getransporteerd. Daar passen infraroodverwarmers het axiale temperatuurprofiel van de voorvorm aan voordat deze het blaasstation bereikt.
PET kan alleen biaxiaal georiënteerd worden binnen een smal temperatuurbereik: boven de glasovergangstemperatuur (Tg ≈ 75 °C) maar onder de kristallisatietemperatuur (≈130–140 °C). Het conditioneringsstation brengt het preformlichaam op 90–115 °C, terwijl de halszone koel blijft (de hals mag niet vervormen tijdens het blazen).
De afzonderlijke infraroodverwarmingszones kunnen onafhankelijk van elkaar worden ingesteld om de warmte te concentreren in de bodemzone, de schouderzone of de rompzone. Hierdoor kan de gebruiker bepalen waar het materiaal bij voorkeur naartoe stroomt tijdens het blaasproces. Dit maakt complexe flesvormen mogelijk: brede bodems, uitgesproken schouders, ergonomische handgrepen en geïntegreerde grepen.
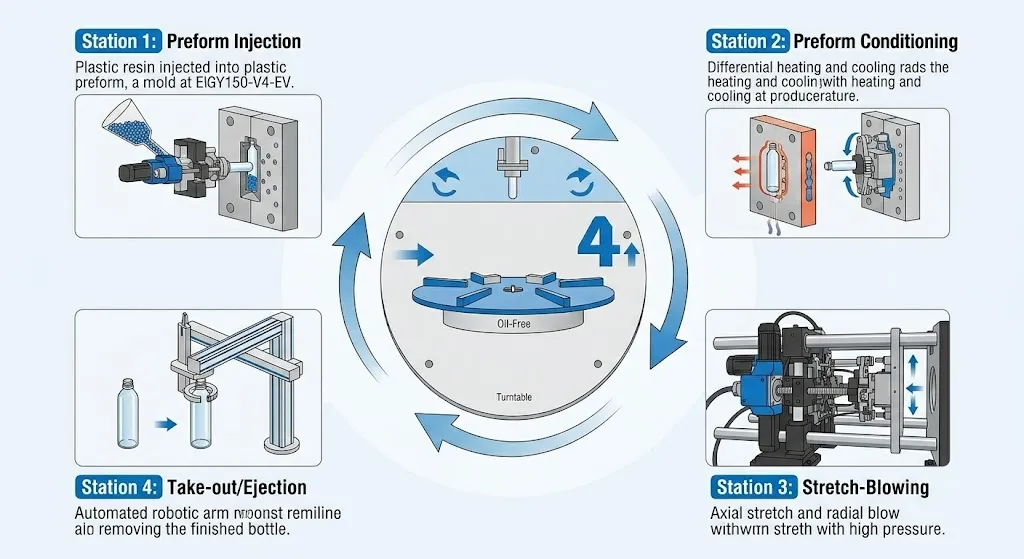
4-stations ISBM-processequentie op de EP-HGY150-V4-EV — elk station werkt gelijktijdig, dus de conditioneringstijd is gelijk aan de injectietijd.
Stap 4: Rekken — Axiale verlenging met de rekstang
Bij het blaasstation sluit de matrijs zich om de voorvorm. Een mechanische strekstang daalt in de voorvorm en raakt de basis ervan, waarna deze axiaal uitrekt en de basis met een gecontroleerde snelheid (doorgaans 1-2 m/s) naar beneden duwt. Hierdoor wordt de voorvorm uitgerekt tot 2,5-3,5 keer de lengte die bij injectie is gebruikt.
De rekstap is wat ISBM onderscheidt van standaard spuitblaasvormen (IBM). Bij IBM is er geen rekstang en geen axiale oriëntatie — de voorvorm wordt simpelweg opgeblazen door luchtdruk. Bij ISBM zorgt de mechanische rekstang voor axiale moleculaire oriëntatie voordat de luchtexpansie begint. Dit is de belangrijkste reden waarom ISBM-flessen sterker, helderder en lichter zijn dan IBM-flessen bij een gelijk volume.
Stap 5: Blazen — Radiale uitzetting tegen de mal
Gelijktijdig met of direct na het uitschuiven van de strekstang wordt perslucht onder hoge druk (25-40 bar) via de strekstang of een aparte blaasstift ingebracht. Deze luchtdruk zet het voorvormmateriaal radiaal – naar buiten – uit tegen de wanden van de gesloten blaasvorm.
De combinatie van axiaal rekken (stap 4) en radiaal blazen (stap 5) produceert een biaxiale moleculaire oriëntatie — polymeerketens die tegelijkertijd in zowel de axiale als de omtreksrichting zijn uitgelijnd. Deze dubbele oriëntatie is wat ISBM-flessen hun karakteristieke eigenschappen geeft:
- Treksterkte tot wel 3 keer hoger dan bij niet-georiënteerd PET bij dezelfde wanddikte.
- Glasachtige optische helderheid, met een lichtdoorlatendheid van meer dan 90%.
- Voldoende CO₂-barrièrewerking voor toepassingen met koolzuurhoudende frisdranken.
- Valbestendigheid tot 1,5 m wanneer gevuld.

Complete ISBM-procesparameterkaart — van harsdroging via elk station tot de afgewerkte fles, met kritische controlepunten bij elke stap.
Stap 6: Afkoelen — De oriëntatie vastzetten
Na het blazen wordt de fles tegen de matrijswand gedrukt terwijl de matrijs de warmte afvoert via het interne koelsysteem. Standaard blaasvormen werken met gekoeld water van 8–12 °C. De fles moet afkoelen tot onder de ontspanningstemperatuur – doorgaans onder de 60 °C aan het wandoppervlak – voordat de matrijs opent, anders krimpt en vervormt de fles bij het uitwerpen.
Voor toepassingen waarbij hete vloeistoffen worden afgevuld (sap, thee, isotone dranken die worden afgevuld bij 85-95 °C), werkt de blaasvormmachine op 100-120 °C in plaats van de standaard koude temperatuur. Deze verhoogde matrijstemperatuur zorgt voor beperkte kristallisatie van het PET aan de fleswand tijdens het blazen – een proces dat warmtefixatie wordt genoemd – waardoor de fles thermisch stabiel blijft bij de vultemperatuur.
Stap 7: Uitwerpen — Verwijdering van de fles voltooid
De matrijs opent en de afgewerkte fles wordt van de doorn losgelaten. Bij machines met 3 of 4 stations vindt de uitwerping plaats op de laatst ingestelde positie voordat de tafel terugdraait om de volgende set voorvormen te injecteren. Bij machines met 6 stations zorgt een speciaal koelstation tussen het blazen en het uitwerpen ervoor dat de matrijs eerder opent (kortere blaastijd) terwijl de fles verder afkoelt op de doorn voordat deze wordt uitgeworpen. Dit resulteert in snellere totale cyclustijden zonder dimensionale instabiliteit.
Na het uitwerpen gaan de flessen via een transportband en een verzameltafel naar de daaropvolgende vul-, dop-, etiketteer- en palletiseerapparatuur.
Samenvatting van de processtappen
| Stap | Operatie | Station | Belangrijkste regelparameter |
|---|---|---|---|
| 1 | Harsdroging | Stroomopwaarts | Droogtemperatuur 160–170 °C, dauwpunt −40 °C |
| 2 | Injectie | Station 1 (alles) | Smelttemperatuur 270–295 °C, klemkracht, verpakkingsdruk |
| 3 | Conditionering | Station 2 (4- en 6-stations) | Temperatuur van de IR-verwarmingszone, streeftemperatuur voor het voorvormlichaam 90–115 °C |
| 4 | Rekken | Blaasstation | Stangsnelheid, axiale verhouding 2,5–3,5× |
| 5 | Blazen | Blaasstation | Blaasdruk 25–40 bar, voorblazen 6–10 bar, blaastijd |
| 6 | Koeling | Blaasstation / na het blazen | Vormwatertemperatuur 8–12 °C (standaard) / 100–120 °C (heet vullen) |
| 7 | Uitstoting | Eindstation | Uitwerptijdstip, overdracht via transportband |
Heeft u hulp nodig bij het optimaliseren van uw ISBM-procesparameters?
Ever-Power levert volledige procesdocumentatie en ondersteuning bij de inbedrijfstelling op locatie voor alle EP-HGY- en EP-BPET-installaties. Neem contact op met ons technische team en deel uw flesspecificaties en harsgegevens.
Voor volledige machinespecificaties met betrekking tot elke stationsconfiguratie, zie de EP-HGY ISBM-machineserie met 3, 4 en 6 stationsVoor matrijsontwerp dat bij elke processtap past, kunt u terecht op de website. aangepaste ISBM-malpagina.
Veelgestelde vragen
Hoe lang duurt één ISBM-cyclus?
De cyclustijd is afhankelijk van het flesvolume, de wanddikte en de machineconfiguratie. Een PET-waterfles van 500 ml wordt op een machine met 4 stations doorgaans in 5-8 seconden verwerkt. Grotere flessen (2-5 liter) hebben mogelijk 10-15 seconden nodig. Omdat alle stations gelijktijdig werken, leidt het toevoegen van stations niet per se tot een langere cyclustijd. Bij complexere flessen kan een machine met 4 stations zelfs sneller zijn dan een machine met 3 stations, omdat het conditioneringsstation zorgt voor kortere afkoeltijden na injectie.
Wat is het verschil tussen ISBM in één stap en ISBM in twee stappen?
Bij ISBM in één stap vinden alle processtappen, van harsinjectie tot het uitwerpen van de afgewerkte fles, plaats in dezelfde machine en in dezelfde thermische cyclus. Bij ISBM in twee stappen (ook wel reheat stretch blow moulding genoemd) worden de injectiestap en de stretch-blaasstap in aparte machines uitgevoerd. Voorvormen worden geïnjecteerd, afgekoeld, opgeslagen en vervolgens opnieuw verwarmd en opgeblazen in een aparte blaasvormmachine. ISBM in één stap heeft de voorkeur voor farmaceutische, cosmetische en kleine series; ISBM in twee stappen is geschikt voor de productie van zeer grote volumes standaardproducten.
Waarom produceert ISBM helderdere flessen dan standaard spuitgieten?
Standaard spuitgegoten PET is amorf en niet-georiënteerd — de polymeerketens zijn willekeurig gerangschikt, wat licht verstrooit en een troebel of doorschijnend uiterlijk oplevert. Bij ISBM (In-Study Ball Milling) worden de polymeerketens door gelijktijdige axiale rek en radiale blaas in twee richtingen uitgelijnd. Deze biaxiale oriëntatie vermindert lichtverstrooiing en zorgt voor de glasachtige helderheid (lichtdoorlatendheid hoger dan 90%) die kenmerkend is voor met ISBM geproduceerde PET-flessen.
Wat gebeurt er als de rekverhouding wordt overschreden?
Overschrijding van de axiale rekverhouding (boven 3,5× voor standaard PET) veroorzaakt spanningsverbleking – een witte waas in de overrekte zone, meestal zichtbaar aan de bodem of onderkant van de zijwand. Overschrijding van de ringverhouding (boven 5,5×) veroorzaakt verdunning van de zijwand en kan leiden tot microbarsten of gaatjes in de afgewerkte fles. Beide defecten ontstaan doordat de polymeerketens hun reklimiet bereiken en beginnen te breken in plaats van zich te oriënteren. De corrigerende maatregel is het verlagen van de rekverhouding door de slag van de rekstang of de timing van het voorblazen aan te passen.


