
Apa saja tahapan yang terlibat dalam proses pencetakan ISBM?
Proses pencetakan ISBM — injection stretch blow moulding — mengubah resin plastik mentah menjadi wadah berongga jadi melalui serangkaian langkah yang diurutkan secara tepat. Setiap langkah terjadi di stasiun khusus pada meja putar mesin, dan semua stasiun beroperasi secara bersamaan pada preform yang berbeda dalam siklus mesin yang sama. Memahami apa yang terjadi di setiap langkah, dan apa yang mengontrol kualitas di setiap titik, sangat penting bagi siapa pun yang mengoperasikan atau menentukan spesifikasi peralatan ISBM.
Gambaran Umum: Berapa Banyak Langkah yang Dimiliki ISBM?
Mesin ISBM satu langkah melakukan antara tiga hingga enam langkah tergantung pada jumlah stasiunnya. Mesin tiga stasiun melakukan langkah-langkah minimum yang diperlukan — injeksi, peregangan-peniupan, dan pengeluaran. Mesin empat stasiun menambahkan langkah pengkondisian khusus. Mesin enam stasiun menambahkan pendinginan pasca-peniupan dan zona pengkondisian kedua. Semua konfigurasi menghasilkan jenis wadah jadi yang sama; stasiun tambahan memungkinkan kontrol yang lebih tepat atas geometri botol yang kompleks dan kecepatan siklus yang lebih tinggi.

Meja putar ISBM 4 stasiun — keempat langkah berjalan secara bersamaan pada preform yang berbeda dalam setiap siklus mesin.
Langkah 1: Pengeringan dan Persiapan Resin
Sebelum siklus ISBM dimulai, resin harus dipersiapkan dengan benar. PET — resin dominan dalam produksi ISBM — bersifat higroskopis: ia menyerap kelembapan dari udara. Kelembapan dalam resin menyebabkan degradasi hidrolitik selama pemrosesan, mengurangi viskositas intrinsik (IV) dan menghasilkan asetaldehida (AA), senyawa yang menciptakan rasa tidak sedap pada wadah makanan dan minuman.
Pengeringan PET standar: pengering desikan pada suhu 160–170 °C, minimal 4–6 jam, kadar air target di bawah 50 ppm. Titik embun pengering harus diverifikasi pada −40 °C atau lebih rendah sebelum proses dimulai. Langkah ini terjadi sebelum mesin dan bukan bagian dari siklus mesin itu sendiri, tetapi menentukan kualitas setiap botol yang dihasilkan mesin.
Langkah 2: Injeksi — Pembentukan Preform
Langkah pertama dalam mesin adalah pencetakan injeksi. Resin kering dimasukkan dari corong ke dalam tabung yang dipanaskan di mana sekrup bolak-balik melelehkan dan mengangkutnya. Lelehan—pada suhu 270–295 °C untuk PET standar—disuntikkan dengan tekanan tinggi ke dalam rongga cetakan preform, membentuk tabung perantara berdinding tebal yang dikenal sebagai preform.
Parameter-parameter kunci yang dikontrol pada langkah ini:
- Suhu leleh — 270–295 °C untuk PET; suhu terlalu tinggi akan merusak IV dan menghasilkan AA; suhu terlalu rendah menyebabkan hasil cetakan tidak sempurna dan cacat permukaan.
- Kecepatan dan tekanan injeksi — menentukan waktu pengisian dan pengemasan; pengemasan yang tidak memadai menyebabkan penurunan gerbang dan ketidakakuratan dimensi pada penyelesaian leher.
- Waktu pendinginan dalam cetakan — Preform harus didinginkan hingga suhu pengeluaran (60–75 °C) sebelum cetakan dibuka; pendinginan yang tidak cukup menyebabkan distorsi preform saat dikeluarkan.
- Gaya penjepit — Cetakan harus tetap tertutup rapat terhadap tekanan injeksi; penjepitan yang tidak memadai menyebabkan kelebihan material pada garis pemisah preform.
Tahap injeksi merupakan operasi tunggal terpanjang dalam siklus ISBM, oleh karena itu tahap ini menempati stasiun khusus terlepas dari jumlah total stasiun. Pada seri EP-HGY, gaya penjepitan injeksi berkisar dari 50 kN (EP-HGY50-V3-EV) hingga 400 kN (EP-HGY650-V4), mencakup volume wadah dari 30 ml hingga 10 liter.
Langkah 3: Pengkondisian — Penyesuaian Profil Suhu (Hanya untuk 4 Stasiun dan 6 Stasiun)
Pada mesin 4 stasiun dan 6 stasiun, preform — yang masih berada di mandrel — dipindahkan ke stasiun pengkondisian setelah dikeluarkan dari cetakan preform. Di sini, pemanas inframerah menyesuaikan profil suhu aksial preform sebelum mencapai stasiun peniupan.
PET hanya dapat diorientasikan secara biaxial dalam rentang suhu yang sempit: di atas suhu transisi kacanya (Tg ≈ 75 °C) tetapi di bawah suhu awal kristalisasinya (≈130–140 °C). Stasiun pengkondisian memanaskan badan preform hingga 90–115 °C sambil menjaga zona leher tetap dingin (leher tidak boleh berubah bentuk selama proses peniupan).
Zona pemanas inframerah individual dapat disesuaikan secara independen untuk memusatkan panas di zona dasar, zona bahu, atau zona badan — memungkinkan operator untuk mengontrol ke mana material mengalir secara preferensial selama langkah peniupan. Inilah yang memungkinkan geometri botol yang kompleks: dasar yang lebar, bahu yang menonjol, pegangan yang berkontur, dan gagang terintegrasi.
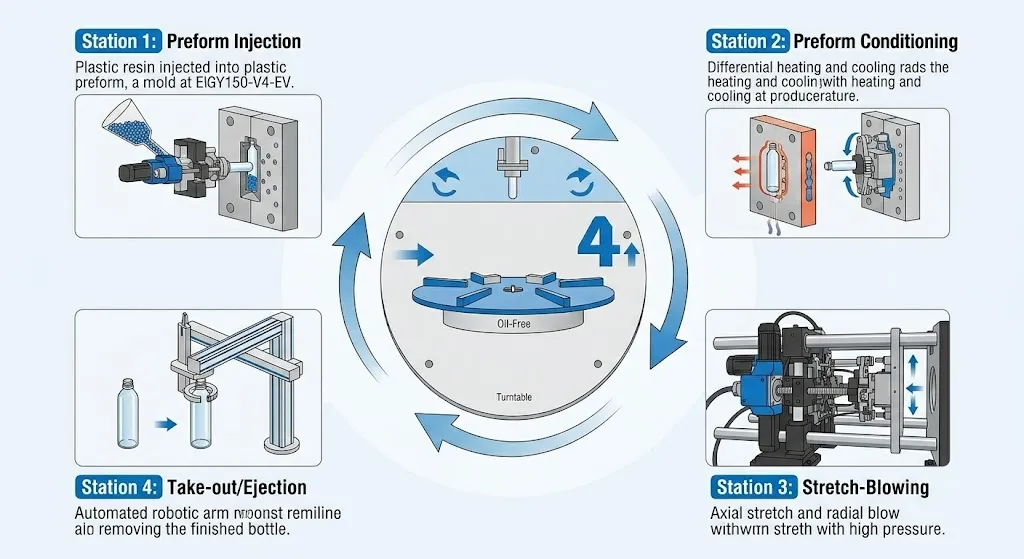
Urutan proses ISBM 4 stasiun pada EP-HGY150-V4-EV — setiap stasiun beroperasi secara bersamaan, sehingga waktu pengkondisian sama dengan waktu injeksi.
Langkah 4: Peregangan — Ekstensi Aksial dengan Batang Peregang
Di stasiun peniupan, cetakan menutup di sekitar preform. Batang peregang mekanis turun ke dalam preform dan menyentuh dasarnya, kemudian memanjang secara aksial — mendorong dasar ke bawah dengan kecepatan terkontrol (biasanya 1–2 m/s). Ini meregangkan preform hingga 2,5–3,5 kali panjang injeksinya.
Tahap peregangan inilah yang membedakan ISBM dari pencetakan tiup injeksi standar (IBM). Dalam IBM, tidak ada batang peregangan dan tidak ada orientasi aksial — preform hanya dipompa dengan tekanan udara. Dalam ISBM, batang peregangan mekanis menghasilkan orientasi molekuler aksial sebelum ekspansi udara dimulai, yang merupakan alasan utama mengapa botol ISBM lebih kuat, lebih jernih, dan lebih ringan daripada botol IBM pada volume yang setara.
Langkah 5: Tiup — Ekspansi Radial Melawan Cetakan
Bersamaan dengan atau segera setelah perpanjangan batang peregang, udara bertekanan tinggi (25–40 bar) dimasukkan melalui batang peregang atau pin tiup terpisah. Tekanan udara ini mengembangkan preform secara radial — ke luar — melawan dinding cetakan tiup yang tertutup.
Kombinasi peregangan aksial (Langkah 4) dan peniupan radial (Langkah 5) menghasilkan orientasi molekuler biaxial — rantai polimer sejajar dalam arah aksial dan melingkar secara bersamaan. Orientasi ganda inilah yang memberikan botol ISBM sifat-sifat karakteristiknya:
- Kekuatan tarik hingga 3 kali lebih tinggi daripada PET yang tidak terorientasi pada ketebalan dinding yang sama.
- Kejernihan optik seperti kaca, dengan transmisi cahaya di atas 90%
- Kinerja penghalang CO₂ yang memadai untuk aplikasi minuman ringan berkarbonasi
- Tahan benturan jatuh dari ketinggian 1,5 m saat terisi penuh

Peta parameter proses ISBM lengkap — dari pengeringan resin melalui setiap stasiun hingga botol jadi, dengan titik kontrol kritis di setiap langkah.
Langkah 6: Pendinginan — Membekukan Orientasi di Tempatnya
Setelah proses peniupan, botol ditahan pada dinding cetakan sementara cetakan menghilangkan panas melalui sirkuit pendingin internalnya. Cetakan tiup standar menggunakan air dingin pada suhu 8–12 °C. Botol harus didinginkan hingga di bawah suhu relaksasinya — biasanya di bawah 60 °C pada permukaan dinding — sebelum cetakan dibuka, atau botol akan menyusut dan berubah bentuk saat dikeluarkan.
Untuk aplikasi pengisian panas (jus, teh, minuman isotonik yang diisi pada suhu 85–95 °C), cetakan tiup beroperasi pada suhu 100–120 °C, bukan suhu dingin standar. Suhu cetakan yang lebih tinggi ini memungkinkan kristalisasi PET yang terbatas pada dinding botol selama proses peniupan — sebuah proses yang disebut pengaturan panas — yang memberikan stabilitas termal pada botol pada suhu pengisian.
Langkah 7: Pengeluaran — Pelepasan Botol Selesai
Cetakan terbuka dan botol yang sudah jadi dilepaskan dari mandrel. Pada mesin 3-stasiun dan 4-stasiun, pengeluaran terjadi pada posisi indeks akhir sebelum meja berputar kembali untuk menyuntikkan rangkaian preform berikutnya. Pada mesin 6-stasiun, stasiun pendinginan pasca-peniupan khusus antara peniupan dan pengeluaran memungkinkan cetakan terbuka lebih cepat (waktu penahanan peniupan lebih pendek) sementara botol menyelesaikan pendinginannya pada mandrel sebelum dikeluarkan, sehingga memungkinkan waktu siklus keseluruhan yang lebih cepat tanpa ketidakstabilan dimensi.
Setelah dikeluarkan, botol-botol melewati konveyor dan meja akumulasi, kemudian menuju peralatan pengisian, penutupan, pelabelan, dan penataan palet di tahap selanjutnya.
Ringkasan Langkah Proses
| Melangkah | Operasi | Stasiun | Parameter Kontrol Utama |
|---|---|---|---|
| 1 | Pengeringan resin | Hulu | Suhu pengering 160–170 °C, titik embun −40 °C |
| 2 | Injeksi | Stasiun 1 (semua) | Suhu leleh 270–295 °C, gaya penjepit, tekanan kemasan |
| 3 | Pengondisian | Stasiun 2 (stasiun 4 & 6) | Suhu zona pemanas IR, target badan preform 90–115 °C |
| 4 | Menggeliat | Stasiun tiup | Kecepatan batang, rasio aksial 2,5–3,5× |
| 5 | Meniup | Stasiun tiup | Tekanan tiup 25–40 bar, pra-tiup 6–10 bar, waktu tiup |
| 6 | Pendinginan | Stasiun pengeringan/pasca pengeringan | Suhu air cetakan 8–12 °C (standar) / 100–120 °C (pengisian panas) |
| 7 | Penyemburan | Stasiun terakhir | Pengaturan waktu pengeluaran, pengalihan konveyor |
Butuh bantuan untuk mengoptimalkan parameter proses ISBM Anda?
Ever-Power menyediakan dokumentasi proses lengkap dan dukungan komisioning di lokasi untuk semua instalasi EP-HGY dan EP-BPET. Hubungi tim teknis kami dengan spesifikasi botol dan data resin Anda.
Untuk spesifikasi mesin lengkap yang mencakup setiap konfigurasi stasiun, lihat Mesin ISBM EP-HGY seri 3, 4 dan 6 stasiunUntuk desain cetakan yang sesuai dengan setiap tahapan proses, kunjungi halaman cetakan ISBM khusus.
Pertanyaan yang Sering Diajukan
Berapa lama satu siklus ISBM berlangsung?
Waktu siklus bergantung pada volume botol, ketebalan dinding, dan konfigurasi mesin. Botol air PET 500 ml pada mesin 4 stasiun biasanya membutuhkan waktu 5–8 detik. Botol yang lebih besar (2–5 liter) mungkin memerlukan waktu 10–15 detik. Karena semua stasiun berjalan secara bersamaan, penambahan stasiun tidak selalu meningkatkan waktu siklus — pada botol yang kompleks, mesin 4 stasiun bahkan bisa lebih cepat daripada mesin 3 stasiun karena stasiun pengkondisian memungkinkan waktu pendinginan injeksi yang lebih singkat.
Apa perbedaan antara ISBM satu langkah dan ISBM dua langkah?
Dalam ISBM satu langkah, semua tahapan proses mulai dari injeksi resin hingga pengeluaran botol jadi terjadi dalam mesin yang sama dan siklus termal yang sama. Dalam ISBM dua langkah (juga disebut reheat stretch blow moulding), langkah injeksi dan langkah peregangan-peniupan dilakukan dalam mesin yang terpisah. Preform diinjeksikan, didinginkan, disimpan, dan kemudian dipanaskan kembali dan ditiup dalam mesin peniup terpisah. Satu langkah lebih disukai untuk aplikasi farmasi, kosmetik, dan produksi dalam jumlah kecil; dua langkah cocok untuk produksi komoditas volume sangat tinggi.
Mengapa ISBM menghasilkan botol yang lebih jernih dibandingkan dengan cetakan injeksi standar?
PET cetakan injeksi standar bersifat amorf dan tidak terorientasi — rantai polimer tersusun secara acak, yang menyebabkan hamburan cahaya dan menghasilkan tampilan buram atau tembus cahaya. Dalam ISBM, peregangan aksial dan tiupan radial secara simultan menyelaraskan rantai polimer dalam dua arah. Orientasi biaxial ini mengurangi hamburan cahaya dan menghasilkan kejernihan seperti kaca (transmisi cahaya di atas 90%) yang merupakan ciri khas botol PET yang diproduksi dengan ISBM.
Apa yang terjadi jika rasio peregangan terlampaui?
Melebihi rasio peregangan aksial (di atas 3,5× untuk PET standar) menyebabkan pemutihan akibat tegangan — kabut putih di zona yang terlalu meregang, biasanya terlihat di bagian dasar atau dinding samping bawah. Melebihi rasio lingkar (di atas 5,5×) menyebabkan penipisan dinding samping dan dapat menghasilkan retakan mikro atau lubang kecil pada botol jadi. Kedua cacat tersebut terjadi akibat rantai polimer mencapai batas ekstensibilitasnya dan mulai gagal daripada berorientasi. Tindakan korektifnya adalah mengurangi rasio peregangan dengan menyesuaikan pergerakan batang peregangan atau waktu mulai pra-peniupan.


