
Quelles sont les étapes du processus de moulage ISBM ?
Le procédé de moulage ISBM (injection-soufflage-étirage) transforme la résine plastique brute en un contenant creux fini grâce à une série d'étapes précisément séquencées. Chaque étape se déroule à un poste dédié sur la table rotative de la machine, et tous les postes fonctionnent simultanément sur différentes préformes au cours du même cycle machine. Comprendre le déroulement de chaque étape et les facteurs qui contrôlent la qualité à chaque point est essentiel pour toute personne utilisant ou spécifiant un équipement ISBM.
Aperçu : Combien d'étapes comporte l'ISBM ?
Une machine ISBM à une étape réalise entre trois et six étapes selon le nombre de stations. Les machines à trois stations effectuent les étapes minimales requises : injection, étirage-soufflage et éjection. Les machines à quatre stations ajoutent une étape de conditionnement dédiée. Les machines à six stations ajoutent en plus un refroidissement après soufflage et une seconde zone de conditionnement. Toutes les configurations produisent le même type de contenant fini ; les stations supplémentaires permettent un contrôle plus précis des géométries complexes des bouteilles et des cadences de production plus élevées.

Table rotative ISBM à 4 stations — les quatre étapes s'exécutent simultanément sur différentes préformes au sein de chaque cycle machine.
Étape 1 : Séchage et préparation de la résine
Avant tout cycle ISBM, la résine doit être correctement préparée. Le PET, résine dominante dans la production ISBM, est hygroscopique : il absorbe l’humidité de l’air. Cette humidité provoque une dégradation hydrolytique lors de la transformation, réduisant la viscosité intrinsèque (VI) et produisant de l’acétaldéhyde (AA), un composé responsable du mauvais goût des emballages alimentaires et de boissons.
Séchage standard du PET : séchoir à dessiccation à 160–170 °C, durée minimale de 4 à 6 heures, taux d’humidité cible inférieur à 50 ppm. Le point de rosée du séchoir doit être vérifié à −40 °C ou moins avant le début du traitement. Cette étape, réalisée en amont de la machine et indépendante de son cycle de production, détermine la qualité de chaque bouteille produite.
Étape 2 : Injection — Formation de la préforme
La première étape de fabrication est le moulage par injection. La résine séchée est acheminée de la trémie vers un cylindre chauffé où une vis sans fin la fait fondre et la transporte. La résine fondue, à une température de 270 à 295 °C pour le PET standard, est injectée à haute pression dans la cavité du moule de préforme, formant ainsi le tube intermédiaire à paroi épaisse appelé préforme.
Principaux paramètres contrôlés à cette étape :
- température de fusion — 270–295 °C pour le PET ; une température trop élevée dégrade la viscosité et génère de l’AA ; une température trop basse provoque des injections incomplètes et des défauts de surface.
- Vitesse et pression d'injection — détermine le temps de remplissage et le tassement ; un tassement insuffisant provoque un affaissement de la buse et une imprécision dimensionnelle au niveau du col.
- Temps de refroidissement dans le moule — La préforme doit refroidir à la température d'éjection (60–75 °C) avant l'ouverture du moule ; un refroidissement insuffisant provoque une déformation de la préforme lors de l'éjection.
- Force de serrage — doit maintenir le moule fermé contre la pression d'injection ; un serrage insuffisant provoque des bavures sur la ligne de joint de la préforme
L'étape d'injection est l'opération la plus longue du cycle ISBM ; c'est pourquoi elle occupe un poste dédié, quel que soit le nombre total de postes. Sur la série EP-HGY, les forces de serrage pour l'injection varient de 50 kN (EP-HGY50-V3-EV) à 400 kN (EP-HGY650-V4), pour des volumes de contenants allant de 30 ml à 10 litres.
Étape 3 : Conditionnement — Réglage du profil de température (4 et 6 stations uniquement)
Sur les machines à 4 et 6 stations, la préforme, encore fixée sur le mandrin, est transférée vers une station de conditionnement après son éjection du moule. Des résistances infrarouges y ajustent le profil de température axial de la préforme avant son passage à la station de soufflage.
Le PET ne peut être orienté biaxialement que dans une plage de températures étroite : au-dessus de sa température de transition vitreuse (Tg ≈ 75 °C) mais en dessous de sa température de début de cristallisation (≈ 130–140 °C). La station de conditionnement porte le corps de la préforme à 90–115 °C tout en maintenant la zone du col à une température basse (le col ne doit pas se déformer pendant le soufflage).
Chaque zone de chauffage infrarouge peut être réglée indépendamment afin de concentrer la chaleur à la base, à l'épaule ou au corps de la bouteille, permettant ainsi à l'opérateur de contrôler le flux de matière lors du soufflage. C'est ce qui rend possible la réalisation de bouteilles aux géométries complexes : bases larges, épaules marquées, poignées profilées et poignées intégrées.
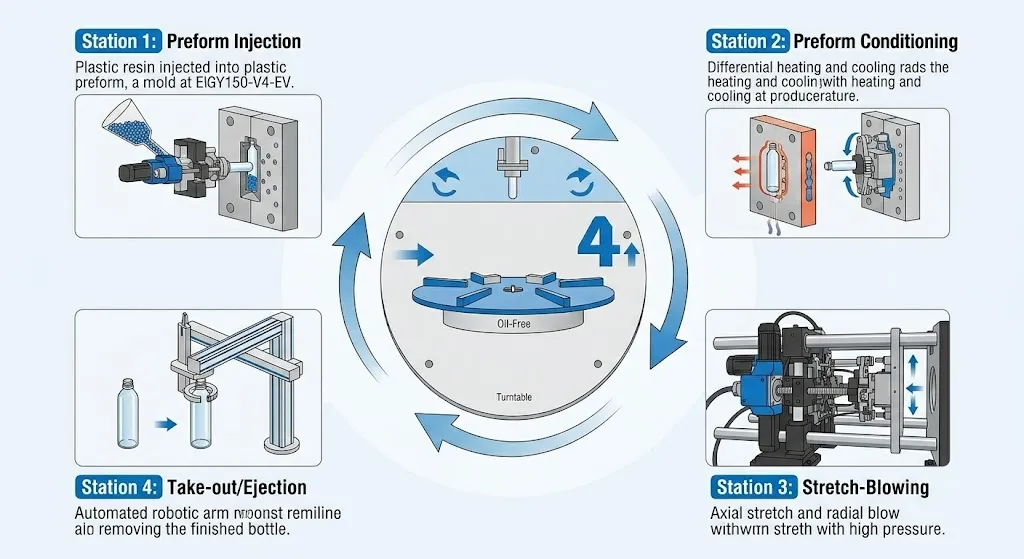
Séquence de processus ISBM à 4 stations sur l'EP-HGY150-V4-EV — chaque station fonctionne simultanément, donc le temps de conditionnement est égal au temps d'injection.
Étape 4 : Étirement — Extension axiale par la tige d’étirement
Au poste de soufflage, le moule se referme autour de la préforme. Une tige d'étirage mécanique pénètre dans la préforme et entre en contact avec sa base, puis s'étend axialement, poussant la base vers le bas à une vitesse contrôlée (généralement de 1 à 2 m/s). La préforme est ainsi étirée jusqu'à une longueur de 2,5 à 3,5 fois sa longueur d'injection.
L'étape d'étirage est ce qui distingue le moulage par injection-soufflage (ISBM) du moulage par injection-soufflage standard (IBM). En IBM, il n'y a ni tige d'étirage ni orientation axiale : la préforme est simplement gonflée par la pression de l'air. En ISBM, la tige d'étirage mécanique assure une orientation moléculaire axiale avant le début de l'expansion de l'air, ce qui explique principalement pourquoi les bouteilles ISBM sont plus résistantes, plus transparentes et plus légères que les bouteilles IBM à volume équivalent.
Étape 5 : Soufflage — Expansion radiale contre le moule
Simultanément ou immédiatement après l'extension de la tige d'étirage, de l'air comprimé (25 à 40 bars) est introduit par la tige d'étirage ou par une aiguille de soufflage séparée. Cette pression d'air dilate la préforme radialement — vers l'extérieur — contre les parois du moule de soufflage fermé.
La combinaison de l'étirage axial (étape 4) et du soufflage radial (étape 5) produit une orientation moléculaire biaxiale : les chaînes polymères s'alignent simultanément dans les directions axiale et circonférentielle. Cette double orientation confère aux bouteilles ISBM leurs propriétés caractéristiques.
- Résistance à la traction jusqu'à 3 fois supérieure à celle du PET non orienté à épaisseur de paroi égale
- Clarté optique comparable à celle du verre, avec une transmittance lumineuse supérieure à 90%
- Performances de barrière au CO₂ suffisantes pour les applications de boissons gazeuses
- Résistance aux chocs en cas de chute de 1,5 m lorsqu'il est rempli

Cartographie complète des paramètres du procédé ISBM — du séchage de la résine à travers chaque station jusqu'à la bouteille finie, avec les points de contrôle critiques à chaque étape.
Étape 6 : Refroidissement — Fixation de l’orientation
Après le soufflage, la bouteille est maintenue contre la paroi du moule pendant que celui-ci évacue la chaleur grâce à son circuit de refroidissement interne. Les moules de soufflage standard utilisent de l'eau glacée à une température de 8 à 12 °C. La bouteille doit refroidir en dessous de sa température de relaxation (généralement inférieure à 60 °C en surface) avant l'ouverture du moule, sous peine de se rétracter et de se déformer lors de l'éjection.
Pour les applications de remplissage à chaud (jus, thé, boissons isotoniques conditionnées à 85–95 °C), le moule de soufflage fonctionne à 100–120 °C au lieu de la température froide standard. Cette température élevée du moule permet une cristallisation limitée du PET sur la paroi de la bouteille pendant le soufflage — un processus appelé thermofixation — ce qui confère à la bouteille une stabilité thermique à la température de remplissage.
Étape 7 : Éjection — Retrait de la bouteille terminée
Le moule s'ouvre et la bouteille finie est libérée du mandrin. Sur les machines à 3 et 4 stations, l'éjection a lieu à la dernière position indexée avant que la table ne pivote pour injecter la série suivante de préformes. Sur les machines à 6 stations, une station de refroidissement post-soufflage dédiée, située entre le soufflage et l'éjection, permet une ouverture plus rapide du moule (temps de maintien du soufflage réduit) pendant que la bouteille termine son refroidissement sur le mandrin avant l'éjection, ce qui permet des temps de cycle globaux plus courts sans instabilité dimensionnelle.
Après éjection, les bouteilles passent sur un convoyeur et une table d'accumulation, puis vers les équipements de remplissage, de bouchage, d'étiquetage et de palettisation en aval.
Résumé des étapes du processus
| Étape | Opération | Gare | Paramètre de contrôle clé |
|---|---|---|---|
| 1 | Séchage de la résine | En amont | Température du séchoir : 160–170 °C, point de rosée : −40 °C |
| 2 | Injection | Station 1 (tous) | Température de fusion : 270–295 °C, force de serrage, pression d’emballage |
| 3 | Conditionnement | Station 2 (stations 4 et 6) | Température de la zone de chauffage infrarouge, cible du corps de la préforme : 90–115 °C |
| 4 | Extensible | station de soufflage | Vitesse de la tige, rapport axial 2,5–3,5× |
| 5 | Souffler | station de soufflage | Pression de soufflage : 25–40 bar, pré-soufflage : 6–10 bar, durée de soufflage |
| 6 | Refroidissement | Poste de séchage / post-séchage | Température de l'eau du moule : 8–12 °C (standard) / 100–120 °C (remplissage à chaud) |
| 7 | Éjection | Station finale | Synchronisation de l'éjection, transfert du convoyeur |
Besoin d'aide pour optimiser les paramètres de votre processus ISBM ?
Ever-Power fournit une documentation complète sur les procédés et une assistance à la mise en service sur site pour toutes les installations EP-HGY et EP-BPET. Contactez notre équipe technique en lui communiquant les spécifications de vos bouteilles et les données relatives à votre résine.
Pour obtenir les spécifications complètes des machines pour chaque configuration de station, veuillez consulter le Gamme de machines ISBM EP-HGY à 3, 4 et 6 stationsPour une conception de moule adaptée à chaque étape du processus, consultez le site web suivant : page de moule ISBM personnalisée.
Foire aux questions
Combien de temps dure un cycle ISBM ?
Le temps de cycle dépend du volume de la bouteille, de l'épaisseur de sa paroi et de la configuration de la machine. Une bouteille d'eau PET de 500 ml est généralement conditionnée en 5 à 8 secondes sur une machine à 4 stations. Les bouteilles plus grandes (2 à 5 litres) peuvent nécessiter 10 à 15 secondes. Comme toutes les stations fonctionnent simultanément, l'ajout de stations n'augmente pas nécessairement le temps de cycle ; pour les bouteilles complexes, une machine à 4 stations peut même être plus rapide qu'une machine à 3 stations, car la station de conditionnement permet des temps de refroidissement par injection plus courts.
Quelle est la différence entre l'ISBM en une étape et l'ISBM en deux étapes ?
Dans le procédé ISBM en une étape, toutes les phases, de l'injection de la résine à l'éjection du flacon fini, se déroulent dans la même machine et au cours du même cycle thermique. Dans le procédé ISBM en deux étapes (également appelé moulage par étirage-soufflage avec réchauffage), l'injection et l'étirage-soufflage sont réalisés dans des machines distinctes. Les préformes sont injectées, refroidies, stockées, puis réchauffées et soufflées dans une souffleuse séparée. Le procédé en une étape est privilégié pour les applications pharmaceutiques, cosmétiques et les petites séries ; le procédé en deux étapes convient à la production de masse de produits de grande consommation.
Pourquoi l'ISBM produit-il des bouteilles plus transparentes que le moulage par injection standard ?
Le PET moulé par injection standard est amorphe et non orienté : les chaînes polymères sont disposées aléatoirement, ce qui diffuse la lumière et lui confère un aspect trouble ou translucide. Dans le procédé ISBM, l’étirage axial et le soufflage radial simultanés alignent les chaînes polymères dans deux directions. Cette orientation biaxiale réduit la diffusion de la lumière et produit la transparence vitreuse (transmittance supérieure à 90%) caractéristique des bouteilles en PET fabriquées par ISBM.
Que se passe-t-il si le taux d'étirement est dépassé ?
Un taux d'étirement axial supérieur à 3,5× (pour le PET standard) provoque un blanchiment sous contrainte : un voile blanchâtre apparaît dans la zone sur-étirée, généralement visible à la base ou sur la paroi latérale inférieure. Un taux d'étirement circonférentiel supérieur à 5,5× entraîne un amincissement de la paroi latérale et peut provoquer des microfissures ou des piqûres dans la bouteille finie. Ces deux défauts résultent de la rupture des chaînes polymères, qui atteignent leur limite d'extensibilité au lieu de s'orienter. Pour y remédier, il convient de réduire le taux d'étirement en ajustant la course de la tige d'étirage ou le moment du pré-soufflage.


