
Các bước trong quy trình đúc ISBM là gì?
Quy trình ép phun thổi kéo giãn (ISBM) chuyển đổi nhựa nguyên liệu thành sản phẩm rỗng hoàn chỉnh thông qua một chuỗi các bước được thực hiện chính xác. Mỗi bước diễn ra tại một trạm riêng biệt trên bàn xoay của máy, và tất cả các trạm hoạt động đồng thời trên các phôi khác nhau trong cùng một chu kỳ máy. Hiểu được những gì xảy ra ở mỗi bước và những yếu tố kiểm soát chất lượng tại mỗi điểm là điều cần thiết đối với bất kỳ ai vận hành hoặc lựa chọn thiết bị ISBM.
Tổng quan: Quy trình ISBM gồm bao nhiêu bước?
Máy ISBM một bước thực hiện từ ba đến sáu bước tùy thuộc vào số lượng trạm. Máy ba trạm thực hiện các bước tối thiểu cần thiết — ép phun, thổi giãn và đẩy sản phẩm. Máy bốn trạm bổ sung thêm bước xử lý bề mặt chuyên dụng. Máy sáu trạm bổ sung thêm bước làm mát sau khi thổi và vùng xử lý bề mặt thứ hai. Tất cả các cấu hình đều tạo ra cùng một loại bao bì thành phẩm; các trạm bổ sung cho phép kiểm soát chính xác hơn đối với hình dạng chai phức tạp và tốc độ chu kỳ cao hơn.

Bàn xoay ISBM 4 trạm — cả bốn bước đều hoạt động đồng thời trên các phôi khác nhau trong mỗi chu kỳ máy.
Bước 1: Sấy khô và chuẩn bị nhựa
Trước khi bắt đầu bất kỳ chu trình ISBM nào, nhựa phải được chuẩn bị đúng cách. PET — loại nhựa chiếm ưu thế trong sản xuất ISBM — có tính hút ẩm: nó hấp thụ hơi ẩm từ không khí. Độ ẩm trong nhựa gây ra sự phân hủy thủy phân trong quá trình chế biến, làm giảm độ nhớt nội tại (IV) và tạo ra acetaldehyde (AA), một hợp chất tạo ra mùi vị khó chịu trong các bao bì thực phẩm và đồ uống.
Quy trình sấy PET tiêu chuẩn: sử dụng máy sấy hút ẩm ở nhiệt độ 160–170 °C, tối thiểu 4–6 giờ, độ ẩm mục tiêu dưới 50 ppm. Điểm sương của máy sấy phải được kiểm tra ở mức −40 °C hoặc thấp hơn trước khi bắt đầu quá trình xử lý. Bước này diễn ra ở giai đoạn trước của máy và không phải là một phần của chu trình máy, nhưng nó quyết định chất lượng của từng chai được máy sản xuất ra.
Bước 2: Ép phun — Tạo phôi
Bước đầu tiên trong máy là ép phun. Nhựa khô được đưa từ phễu vào một thùng gia nhiệt, nơi trục vít chuyển động qua lại làm tan chảy và vận chuyển nó. Chất nóng chảy — ở nhiệt độ 270–295 °C đối với PET tiêu chuẩn — được phun ở áp suất cao vào khoang khuôn phôi, tạo thành ống trung gian thành dày được gọi là phôi.
Các thông số chính được kiểm soát ở bước này:
- Nhiệt độ nóng chảy — Nhiệt độ 270–295 °C cho PET; nhiệt độ quá cao sẽ làm suy giảm IV và tạo ra AA; nhiệt độ quá thấp gây ra hiện tượng in thiếu và lỗi bề mặt.
- Tốc độ và áp suất phun — Xác định thời gian chiết rót và đóng gói; đóng gói không đủ gây ra hiện tượng lõm miệng chai và sai lệch kích thước ở phần cổ chai.
- Thời gian làm nguội trong khuôn — Phôi phải nguội đến nhiệt độ đẩy ra khỏi khuôn (60–75 °C) trước khi mở khuôn; làm nguội không đủ sẽ gây biến dạng phôi khi đẩy ra khỏi khuôn.
- Lực kẹp — Phải giữ khuôn đóng chặt để chống lại áp lực phun; lực kẹp không đủ sẽ gây ra bavia trên đường phân khuôn.
Bước bơm ép là thao tác đơn lẻ dài nhất trong chu trình ISBM, đó là lý do tại sao nó chiếm một vị trí riêng biệt bất kể tổng số vị trí. Trên dòng EP-HGY, lực kẹp bơm ép dao động từ 50 kN (EP-HGY50-V3-EV) đến 400 kN (EP-HGY650-V4), bao phủ các thể tích thùng chứa từ 30 ml đến 10 lít.
Bước 3: Điều chỉnh nhiệt độ — Hồ sơ nhiệt độ (Chỉ dành cho máy 4 trạm và 6 trạm)
Trên các máy 4 trạm và 6 trạm, phôi – vẫn còn trên trục gá – được chuyển đến trạm điều chỉnh sau khi được lấy ra khỏi khuôn. Tại đây, các bộ gia nhiệt hồng ngoại điều chỉnh cấu hình nhiệt độ dọc trục của phôi trước khi nó đến trạm thổi.
PET chỉ có thể được định hướng theo hai chiều trong một khoảng nhiệt độ hẹp: trên nhiệt độ chuyển pha thủy tinh (Tg ≈ 75 °C) nhưng dưới nhiệt độ bắt đầu kết tinh (≈130–140 °C). Trạm điều chỉnh nhiệt độ sẽ đưa thân phôi đến 90–115 °C trong khi vẫn giữ cho vùng cổ chai mát (vùng cổ chai không được biến dạng trong quá trình thổi).
Các vùng gia nhiệt hồng ngoại riêng lẻ có thể được điều chỉnh độc lập để tập trung nhiệt vào vùng đáy, vùng vai hoặc vùng thân chai — cho phép người vận hành kiểm soát vị trí dòng chảy vật liệu ưu tiên trong quá trình thổi chai. Điều này cho phép tạo ra các hình dạng chai phức tạp: đáy rộng, vai nổi bật, tay cầm có đường cong và tay cầm tích hợp.
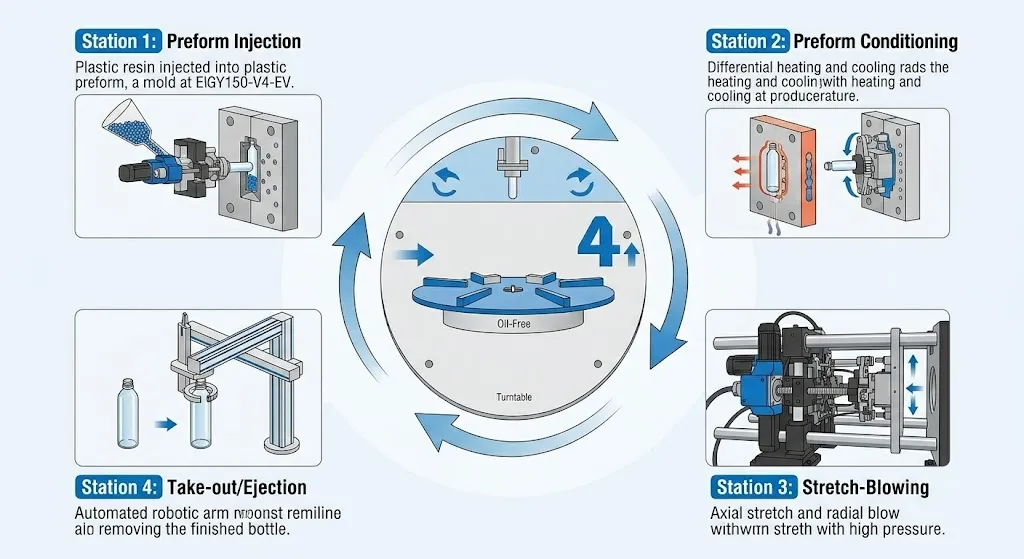
Trình tự quy trình ISBM 4 trạm trên EP-HGY150-V4-EV — mỗi trạm hoạt động đồng thời, do đó thời gian chuẩn bị bằng thời gian tiêm.
Bước 4: Kéo giãn — Kéo giãn theo trục bằng thanh kéo giãn
Tại trạm thổi, khuôn đóng lại xung quanh phôi. Một thanh kéo giãn cơ học đi xuống phôi và tiếp xúc với đáy của nó, sau đó kéo dài theo trục — đẩy đáy xuống dưới với tốc độ được kiểm soát (thường là 1–2 m/s). Điều này làm cho phôi kéo dài ra gấp 2,5–3,5 lần chiều dài ban đầu khi bơm.
Bước kéo giãn là điểm khác biệt giữa ISBM và phương pháp ép thổi khuôn tiêu chuẩn (IBM). Trong IBM, không có thanh kéo giãn và không có sự định hướng trục – phôi chỉ đơn giản được bơm phồng bằng áp suất không khí. Trong ISBM, thanh kéo giãn cơ học tạo ra sự định hướng phân tử theo trục trước khi quá trình giãn nở bằng không khí bắt đầu, đây là lý do chính khiến chai ISBM chắc chắn hơn, trong suốt hơn và nhẹ hơn chai IBM có cùng thể tích.
Bước 5: Thổi — Giãn nở xuyên tâm khi tiếp xúc với khuôn
Đồng thời hoặc ngay sau khi thanh kéo giãn được kéo dài, không khí áp suất cao (25–40 bar) được đưa vào thông qua thanh kéo giãn hoặc một chốt thổi riêng biệt. Áp suất không khí này làm giãn phôi theo hướng xuyên tâm — ra ngoài — áp sát vào thành của khuôn thổi kín.
Sự kết hợp giữa kéo giãn theo trục (Bước 4) và thổi xuyên tâm (Bước 5) tạo ra sự định hướng phân tử hai trục — các chuỗi polymer được sắp xếp thẳng hàng đồng thời theo cả hướng trục và hướng vòng. Sự định hướng kép này là điều tạo nên các đặc tính đặc trưng của chai ISBM:
- Độ bền kéo cao hơn tới 3 lần so với PET không định hướng ở cùng độ dày thành.
- Độ trong suốt quang học như thủy tinh, với độ truyền ánh sáng trên 90%
- Khả năng chắn khí CO₂ đủ tốt cho các ứng dụng đồ uống có ga.
- Khả năng chống va đập khi rơi từ độ cao 1,5 m khi được đổ đầy nước.

Bản đồ thông số quy trình ISBM hoàn chỉnh — từ quá trình sấy nhựa qua từng công đoạn đến chai thành phẩm, với các điểm kiểm soát quan trọng ở mỗi bước.
Bước 6: Làm nguội — Cố định hướng tại chỗ
Sau khi thổi, chai được giữ áp sát vào thành khuôn trong khi khuôn tản nhiệt thông qua mạch làm mát bên trong. Khuôn thổi tiêu chuẩn sử dụng nước lạnh ở nhiệt độ 8–12 °C. Chai phải nguội xuống dưới nhiệt độ giãn nở của nó — thường là dưới 60 °C ở bề mặt thành khuôn — trước khi khuôn mở ra, nếu không nó sẽ bị co lại và biến dạng khi được lấy ra.
Đối với các ứng dụng chiết rót nóng (nước ép, trà, đồ uống đẳng trương được chiết rót ở 85–95 °C), khuôn thổi hoạt động ở nhiệt độ 100–120 °C thay vì nhiệt độ lạnh tiêu chuẩn. Nhiệt độ khuôn cao hơn này cho phép hạn chế sự kết tinh của PET ở thành chai trong quá trình thổi – một quá trình gọi là định hình nhiệt – giúp chai ổn định nhiệt ở nhiệt độ chiết rót.
Bước 7: Tháo bỏ — Hoàn tất việc tháo chai
Khuôn mở ra và chai thành phẩm được tách ra khỏi trục gá. Trên máy 3 trạm và 4 trạm, quá trình tách khuôn diễn ra ở vị trí cuối cùng đã được định vị trước khi bàn máy quay trở lại để ép khuôn cho lô phôi tiếp theo. Trên máy 6 trạm, một trạm làm mát sau khi thổi chuyên dụng giữa quá trình thổi và tách khuôn cho phép khuôn mở sớm hơn (thời gian giữ thổi ngắn hơn) trong khi chai hoàn tất quá trình làm mát trên trục gá trước khi tách ra, giúp chu trình sản xuất tổng thể nhanh hơn mà không gây ra sự không ổn định về kích thước.
Từ khi được đẩy ra, các chai sẽ được chuyển đến băng chuyền và bàn tập kết, sau đó đến các thiết bị tiếp theo để chiết rót, đóng nắp, dán nhãn và xếp pallet.
Tóm tắt các bước quy trình
| Bước chân | Hoạt động | Ga tàu | Thông số điều khiển chính |
|---|---|---|---|
| 1 | Sấy khô nhựa | Thượng nguồn | Nhiệt độ máy sấy 160–170 °C, điểm sương −40 °C |
| 2 | Tiêm | Trạm 1 (tất cả) | Nhiệt độ nóng chảy 270–295 °C, lực kẹp, áp suất đóng gói |
| 3 | Điều kiện | Trạm số 2 (trạm 4 & 6) | Nhiệt độ vùng gia nhiệt hồng ngoại, nhiệt độ mục tiêu cho thân phôi: 90–115 °C |
| 4 | Kéo dài | Trạm thổi | Tốc độ quay của thanh, tỉ số trục 2,5–3,5× |
| 5 | Thổi | Trạm thổi | Áp suất thổi 25–40 bar, thổi sơ bộ 6–10 bar, thời gian thổi |
| 6 | Làm mát | Trạm thổi hơi / sau khi thổi hơi | Nhiệt độ nước trong khuôn: 8–12 °C (tiêu chuẩn) / 100–120 °C (đổ đầy nóng) |
| 7 | Sự phóng ra | Trạm cuối | Thời điểm đẩy hàng, chuyển giao băng tải |
Bạn cần hỗ trợ tối ưu hóa các thông số quy trình ISBM của mình?
Ever-Power cung cấp đầy đủ tài liệu quy trình và hỗ trợ vận hành tại chỗ cho tất cả các hệ thống EP-HGY và EP-BPET. Vui lòng liên hệ với đội ngũ kỹ thuật của chúng tôi kèm theo thông số kỹ thuật chai và dữ liệu nhựa của bạn.
Để xem thông số kỹ thuật đầy đủ của máy móc cho từng cấu hình trạm, vui lòng xem [liên kết]. Dòng máy ISBM EP-HGY 3, 4 và 6 trạmĐể thiết kế khuôn mẫu phù hợp với từng bước trong quy trình, hãy truy cập [liên kết]. trang khuôn ISBM tùy chỉnh.
Câu hỏi thường gặp
Một chu kỳ ISBM kéo dài bao lâu?
Thời gian chu kỳ phụ thuộc vào thể tích chai, độ dày thành chai và cấu hình máy. Một chai nước PET 500 ml trên máy 4 trạm thường mất 5–8 giây để hoàn thành chu kỳ. Các chai lớn hơn (2–5 lít) có thể cần 10–15 giây. Vì tất cả các trạm hoạt động đồng thời, việc thêm trạm không nhất thiết làm tăng thời gian chu kỳ — đối với các chai phức tạp, máy 4 trạm thực tế có thể nhanh hơn máy 3 trạm vì trạm điều chỉnh cho phép thời gian làm mát khi bơm ngắn hơn.
Sự khác biệt giữa ISBM một bước và ISBM hai bước là gì?
Trong quy trình ISBM một bước, tất cả các bước từ phun nhựa đến khi đẩy chai thành phẩm ra khỏi máy đều diễn ra trong cùng một máy và cùng một chu trình nhiệt. Trong quy trình ISBM hai bước (còn gọi là ép thổi kéo giãn gia nhiệt lại), bước phun và bước thổi kéo giãn được thực hiện trên các máy riêng biệt. Phôi được phun, làm nguội, lưu trữ, sau đó được gia nhiệt lại và thổi trong một máy thổi riêng biệt. Quy trình một bước được ưu tiên cho các ứng dụng dược phẩm, mỹ phẩm và sản xuất số lượng nhỏ; quy trình hai bước phù hợp với sản xuất hàng hóa với số lượng rất lớn.
Tại sao ISBM lại sản xuất ra những chai trong suốt hơn so với phương pháp ép phun tiêu chuẩn?
PET đúc phun tiêu chuẩn có cấu trúc vô định hình và không định hướng — các chuỗi polymer được sắp xếp ngẫu nhiên, làm tán xạ ánh sáng và tạo ra vẻ ngoài mờ hoặc trong suốt. Trong ISBM, sự kéo giãn theo trục và thổi xuyên tâm đồng thời giúp sắp xếp các chuỗi polymer theo hai hướng. Sự định hướng hai trục này làm giảm sự tán xạ ánh sáng và tạo ra độ trong suốt như thủy tinh (độ truyền ánh sáng trên 90%) đặc trưng của chai PET được sản xuất bằng phương pháp ISBM.
Điều gì sẽ xảy ra nếu tỷ lệ giãn nở bị vượt quá?
Vượt quá tỷ lệ kéo giãn trục (trên 3,5 lần đối với PET tiêu chuẩn) gây ra hiện tượng trắng hóa do ứng suất — một lớp mờ trắng ở vùng bị kéo giãn quá mức, thường thấy ở đáy hoặc thành bên dưới. Vượt quá tỷ lệ vòng (trên 5,5 lần) gây ra hiện tượng mỏng thành và có thể tạo ra các vết nứt nhỏ hoặc lỗ kim trên chai thành phẩm. Cả hai khuyết tật này đều do các chuỗi polymer đạt đến giới hạn độ giãn và bắt đầu bị đứt gãy thay vì định hướng. Biện pháp khắc phục là giảm tỷ lệ kéo giãn bằng cách điều chỉnh hành trình của thanh kéo giãn hoặc thời điểm bắt đầu thổi trước.


