
ما وظيفة آلة قولبة الحقن؟
تقوم آلة قولبة الحقن بتحويل حبيبات الراتنج الحراري الخام إلى أجزاء أو عبوات بلاستيكية جاهزة من خلال دورة مُحكمة من الصهر والحقن والتبريد والإخراج. وتعتمد الوظيفة المحددة - ونوع الجزء النهائي المُنتَج - كليًا على نوع الآلة. تُنتج آلات قولبة الحقن القياسية مكونات بلاستيكية صلبة. بينما تُنتج آلات قولبة الحقن بالنفخ والتمديد أحادية الخطوة (ISBM) عبوات مجوفة جاهزة، حيث تنتقل من حبيبات الراتنج إلى الزجاجات الجاهزة في دورة متكاملة واحدة. يُعد فهم وظيفة كل نوع من أنواع الآلات، وما لا يُمكنه فعله، أمرًا ضروريًا قبل تحديد معدات تصنيع البلاستيك.
ما الذي تقوم به آلة قولبة الحقن القياسية؟
تُجري آلة قولبة الحقن القياسية أربع عمليات متسلسلة في كل دورة إنتاج. أولًا، تُغذى حبيبات الراتنج البلاستيكي من قادوس إلى أسطوانة مُسخّنة، حيث يقوم لولب دوار بصهرها ودفعها للأمام، مُشكّلًا كمية مُقاسة من البلاستيك المنصهر. ثانيًا، يتقدم اللولب محوريًا، حاقنًا البلاستيك المنصهر تحت ضغط عالٍ (800-2000 بار) في تجويف قالب مغلق يُحدد شكل القطعة. ثالثًا، يبرد البلاستيك ويتصلب على جدران القالب بينما يدور اللولب لتحضير الحقنة التالية. رابعًا، يُفتح القالب وتُقذف القطعة الصلبة النهائية بواسطة دبابيس القذف.
تُنتج هذه الدورة أجزاءً بلاستيكية صلبة: مكونات السيارات، وهياكل الأجهزة الإلكترونية الاستهلاكية، وأجزاء الأجهزة الطبية، والأغطية، والتروس، والقوالب الأولية لعملية التشكيل بالنفخ اللاحقة. يُحدد القالب كل سطح من أسطح القطعة النهائية بدقة تامة، إذ لا توجد آلية لإنشاء حجم داخلي مغلق، لذا لا يُمكن للتشكيل بالحقن التقليدي إنتاج زجاجات مجوفة جاهزة.

عملية آلة ISBM ذات الخطوة الواحدة المكونة من 4 محطات - تعمل جميع المحطات الأربع (الحقن، والتكييف، والنفخ والتمديد، والإخراج) في وقت واحد على أشكال أولية مختلفة ضمن كل دورة للآلة.
ما الذي تقوم به آلة ISBM ذات الخطوة الواحدة؟
تُقدّم آلة ISBM أحادية الخطوة عمليةً مختلفةً تمامًا عن آلة قولبة الحقن التقليدية: فهي تُحوّل حبيبات الراتنج الخام إلى زجاجات مجوفة جاهزة من خلال سلسلة متكاملة من أربع خطوات، تتم جميعها داخل آلة واحدة على طاولة دوارة. في أي لحظة، تكون أربعة قوالب أولية مختلفة في أربع مراحل مختلفة من العملية في آنٍ واحد - يتم حقن أحدها، وتكييف الآخر، وتمديده ونفخه، وإخراج الثالث كزجاجة جاهزة.
الخطوات الأربع في دورة ISBM ذات الخطوة الواحدة هي:
- المحطة 1 - الحقن: يُحقن الراتنج المنصهر في قالب التشكيل الأولي، مُشكِّلاً أنبوبًا سميك الجدران ذو شكل عنق نهائي مُشكَّل مسبقًا. هذه هي أطول خطوة في الدورة.
- المحطة 2 - التكييف: يتم تسخين جسم القالب الأولي بواسطة سخانات الأشعة تحت الحمراء متعددة المناطق إلى درجة حرارة التمدد المثلى (90-115 درجة مئوية لـ PET) بينما يتم الحفاظ على منطقة العنق باردة للحفاظ على هندسة الخيط.
- المحطة 3 - التمدد والنفخ: يقوم قضيب تمديد ميكانيكي بتمديد القالب الأولي محوريًا إلى 2.5-3.5 ضعف طول حقنه؛ وفي الوقت نفسه، يقوم هواء مضغوط (25-40 بار) بنفخه شعاعيًا باتجاه جدران قالب النفخ. ينتج عن هذا التمدد المحوري والشعاعي المتزامن توجيه جزيئي ثنائي المحور - وهي الخاصية التي تمنح زجاجات ISBM شفافيتها وقوتها وخفة وزنها.
- المحطة 4 - الطرد: يتم إخراج الزجاجة المبردة والمنتهية من القالب وتخرج إلى ناقل للتعبئة والتغطية ووضع الملصقات عليها.
ما يفعله التوجيه ثنائي المحور للزجاجة النهائية
لا تُعدّ خطوة التمديد والنفخ في عملية ISBM مجرد عملية تشكيل، بل تُغيّر بشكل جذري البنية الجزيئية لمادة البولي إيثيلين تيريفثالات (PET) أو البولي بروبيلين (PP). فعندما يمدّد قضيب التمديد الشكل الأولي، وينفخه الهواء، تصطف سلاسل البوليمر في اتجاهين متزامنين: محوريًا (على طول الزجاجة) وشعاعيًا (حول محيطها). يُنتج هذا الاصطفاف ثنائي المحور خصائص لا يُمكن للبلاستيك غير الموجّه مُضاهاتها.
- قوة شد أعلى بثلاث مرات من مادة البولي إيثيلين تيريفثالات غير الموجهة عند نفس سمك الجدار، مما يتيح سمك جدار يتراوح بين 0.2 و 0.5 مم
- وضوح بصري أعلى من 90% نفاذية الضوء - مظهر يشبه الزجاج
- أداء حاجز ثاني أكسيد الكربون كافٍ للمشروبات الغازية
- مقاومة للصدمات حتى ارتفاع 1.5 متر عند التعبئة، للزجاجات البلاستيكية القياسية سعة 500 مل

عملية ISBM الكاملة من حبيبات الراتنج إلى الزجاجة النهائية - تقوم الآلة بالحقن والتكييف والتمديد والنفخ والتبريد والإخراج في دورة متكاملة واحدة.
التطبيقات: ما تنتجه آلات ISBM
تُستخدم آلات ISBM أحادية الخطوة لإنتاج عبوات PET وPP وPETG الجاهزة في قطاعات تغليف متنوعة. وتغطي سلسلتا EP-HGY وEP-BPET من Ever-Power تطبيقات تشمل ما يلي:
| قطاع التطبيقات | نوع الحاوية | الحجم النموذجي | الراتنج |
|---|---|---|---|
| المستحضرات الصيدلانية | زجاجات وأوعية جرعات صلبة فموية | 30-500 مل | PET، PETG، PP |
| مستحضرات التجميل والعناية الشخصية | زجاجات، زجاجات لوشن، شامبو | 50 مل - 1 لتر | PET، PETG، PP |
| المأكولات والمشروبات | ماء، عصير، زيت طعام، توابل | 250 مل - 5 لتر | PET، PP |
| المواد الكيميائية الصناعية والزراعية | عبوات المواد الكيميائية، زجاجات المبيدات الحشرية | 1-10 لتر | PET، PP |
| أُسرَة | منتجات التنظيف، المنظفات | 500 مل - 3 لتر | PET، PP |
ما لا تستطيع آلة قولبة الحقن القياسية فعله
لا تستطيع آلة حقن القوالب القياسية إنتاج زجاجات مجوفة جاهزة، مهما كانت إعداداتها. يمكنها إنتاج قوالب أولية - تُنفخ لاحقًا في آلة منفصلة على مرحلتين - لكنها لا تستطيع إتمام مرحلة النفخ داخليًا. سيجد المشترون الذين يشترون آلة حقن قوالب عامة متوقعين إنتاج زجاجات جاهزة أنهم بحاجة إلى آلة نفخ قوالب إضافية (أو آلة ISBM أحادية المرحلة تحل محل كلتيهما). يُعد هذا أحد أكثر أخطاء المواصفات شيوعًا وتكلفةً في شراء معدات تغليف البلاستيك.
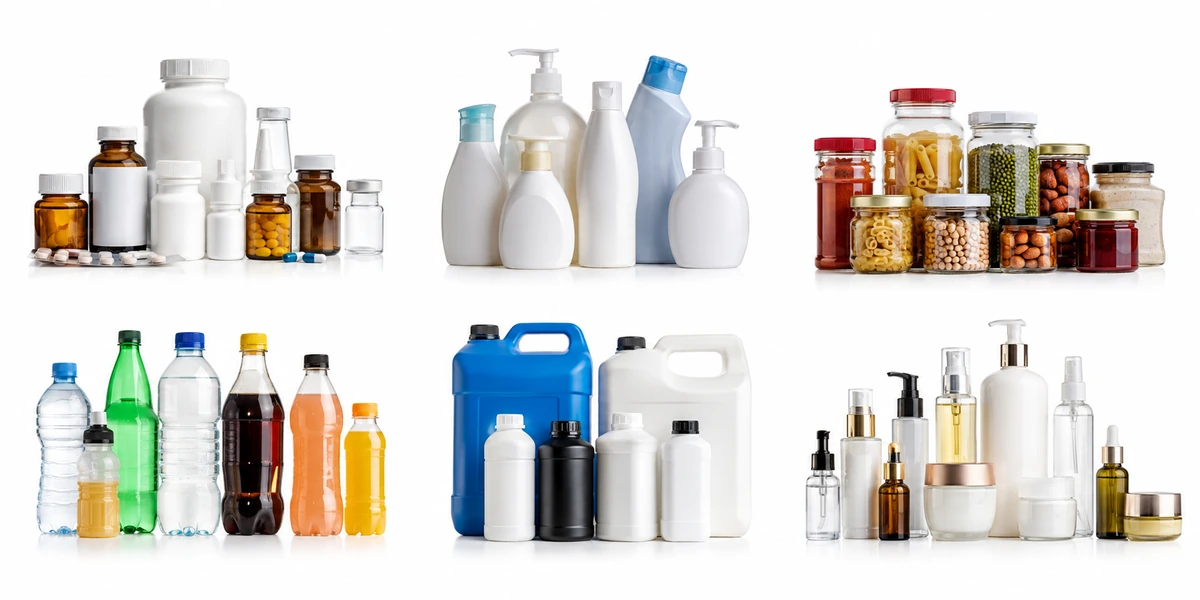
مجموعة الحاويات التي تنتجها آلات Ever-Power EP-HGY ISBM - عبوات الأدوية ومستحضرات التجميل والأغذية والمشروبات والتعبئة الصناعية من 30 مل إلى 10 لترات.
هل تريد أن ترى ما يمكن أن تنتجه آلة ISBM ذات الخطوة الواحدة لحاويتك؟
أرسل إلى شركة إيفر-باور مواصفات الزجاجة ونوع الراتنج. سيقوم فريق التطبيقات لدينا بتأكيد طراز الآلة المناسب وتقديم تقدير تقريبي للإنتاجية ووقت الدورة خلال 24 ساعة.
تعرف على ما تنتجه آلات ISBM في قطاعات محددة: عبوات المياه والمشروبات والمواد الكيميائية, مستحضرات التجميل والعناية الشخصية، و برطمانات وعلب الطعام.
الأسئلة الشائعة
هل يمكن لآلة ISBM واحدة إنتاج أحجام زجاجات مختلفة؟
نعم، ولكن كل شكل من أشكال الزجاجات يتطلب مجموعة قوالب خاصة به (قالب التشكيل الأولي، وقالب النفخ، وقضيب التمديد). يتطلب تغيير شكل الزجاجة تغيير القالب، وهو ما يستغرق عادةً من ساعة إلى ساعتين على آلة ISBM الحديثة. تُحفظ معايير العملية (درجات حرارة التكييف، وسرعة قضيب التمديد، وضغط النفخ) كوصفات ويتم استدعاؤها لكل قالب، مما يقلل الوقت اللازم لإعادة استقرار الإنتاج بعد تغيير القالب.
كم عدد الزجاجات التي تنتجها آلة ISBM في الساعة؟
يعتمد الإنتاج على حجم الزجاجة، وسماكة جدارها، وعدد تجاويفها، وتصميم محطة العمل. كدليل عام: تنتج آلة EP-HGY150-V4 ذات التجاويف المزدوجة ما يقارب 1200 إلى 2000 زجاجة في الساعة لزجاجات المياه البلاستيكية سعة 500 مل؛ بينما تنتج آلة EP-HGY200-V4 ذات التجاويف الأربعة ما يقارب 2400 إلى 4000 زجاجة في الساعة لنفس الحجم. أما الزجاجات الأكبر حجمًا (2-5 لترات) فتعمل بمعدلات إنتاج أقل نظرًا لطول مدة النفخ والتبريد. تواصل مع شركة Ever-Power لتزويدهم بمعلومات عن زجاجتك للحصول على تقدير مضمون لوقت دورة الإنتاج.
هل تعمل تقنية ISBM مع مادة البولي إيثيلين تيريفثالات المعاد تدويرها (rPET)؟
نعم، تستطيع آلات EP-HGY معالجة البولي إيثيلين تيريفثالات المعاد تدويره (rPET) بنسب تصل إلى 50% مع البولي إيثيلين تيريفثالات الخام في معظم التطبيقات، ونسب أعلى في بعض التطبيقات غير الغذائية. يتميز البولي إيثيلين تيريفثالات المعاد تدويره عادةً بلزوجة ذاتية أقل وأكثر تباينًا من البولي إيثيلين تيريفثالات الخام، مما يتطلب تحكمًا أدق في التجفيف وقد يستلزم تعديل درجة حرارة الحقن ومعايير النفخ. يُرجى التأكد من مواصفات البولي إيثيلين تيريفثالات المعاد تدويره المخطط لها مع فريق عمليات Ever-Power قبل وضع التصميم النهائي للآلة والقالب لتطبيقات البولي إيثيلين تيريفثالات المعاد تدويره.
كيف تؤثر دقة آلة ISBM على جودة الزجاجات
تُحدد دقة نظام التحكم في عملية آلة ISBM مدى اتساق كل زجاجة تُنتجها. فتباين الوزن بين الحقنات، وتوزيع سُمك الجدار، ودقة أبعاد الزجاجة، كلها نتائج مباشرة لمدى دقة تحكم الآلة في سرعة الحقن، وضغط التعبئة، ودرجة حرارة التكييف، وقوة وسرعة قضيب التمديد، وضغط النفخ خلال الدورات المتتالية. في الآلات المؤازرة، يسمح التحكم ذو الحلقة المغلقة على كل محور للآلة بتصحيح الانحرافات عن نقطة الضبط في أجزاء من الثانية، مما يُنتج توزيعًا أدق للوزن والأبعاد مقارنةً بالآلات الهيدروليكية ذات السرعة الثابتة حيث تتراكم اختلافات الضغط خلال الدورة.
في التطبيقات الصيدلانية، يُعدّ تباين وزن الزجاجة سمةً من سمات الجودة: إذ تُحدد الإرشادات التنظيمية لتغليف الأدوية الأولي الحد الأقصى المسموح به لتباين الوزن كمؤشر على تجانس سُمك الجدار. تستطيع آلة ISBM أحادية الخطوة المزودة بمحاور حقن ونفخ يتم التحكم بها آليًا تحقيق تباين في الوزن بين كل حقنة وأخرى أقل من 0.5% خلال دورة إنتاج مستمرة. يُعدّ هذا المستوى من الأداء بالغ الأهمية لمنتجي الأدوية الذين يجب عليهم إثبات اتساق العبوات في الطلبات التنظيمية واختبارات إطلاق الدفعات. صُممت آلات EP-HGY ذات التحكم الآلي الكامل خصيصًا للتطبيقات الصيدلانية وتطبيقات مستحضرات التجميل عالية الدقة التي تتطلب هذا المستوى من التحكم في العملية.
التكامل مع معدات التعبئة والتغليف اللاحقة
لا تعمل آلة ISBM أحادية الخطوة بمعزل عن غيرها، بل هي جزء أساسي من خط التعبئة والتغليف الذي يشمل نقل الزجاجات، والتعبئة، والتغطية، ووضع الملصقات، والتجميع على المنصات. يُعدّ التوافق بين آلة ISBM والمعدات اللاحقة عاملاً عملياً هاماً يجب مراعاته عند تحديد مواصفات الآلة، وليس بعد تركيبها. تشمل نقاط التكامل الرئيسية ما يلي: سرعة واتجاه ناقل الإخراج (يجب أن تخرج الزجاجات باتجاه ثابت لضمان سهولة نقلها لاحقاً)؛ سعة تجميع الزجاجات بين آلة ISBM وآلة التعبئة (لتقليل فرق معدل الإخراج في حال كانت سرعة التعبئة أقل من معدل إنتاج الزجاجات)؛ وتغطية الناقل بالهواء النظيف أو النيتروجين بين لحظة إخراج الزجاجات ولحظة دخولها للتعبئة، وذلك لتطبيقات الأدوية والأغذية الحساسة.
تقدم شركة إيفر-باور استشاراتٍ حول تكوين ناقل الإخراج وطاولة التجميع لجميع تركيبات آلات EP-HGY وEP-BPET. في مشاريع خطوط التعبئة والتغليف المتكاملة، حيث تُعدّ آلة ISBM أحد مكونات خط تعبئة متكامل، تستطيع إيفر-باور تنسيق مواصفات واجهة الآلة مع مُورّد معدات التعبئة لضمان التوافق قبل بدء التركيب. يُعدّ هذا التنسيق بالغ الأهمية، لا سيما في المنشآت الصيدلانية، حيث قد تُحدّد المتطلبات التنظيمية إجراءات التنظيف والتحكم البيئي لخط الإنتاج بأكمله، بدءًا من إنتاج الزجاجات وصولًا إلى التعبئة والتغطية.


